- O listă de verificare acinci documente din partea furnizoruluicare disting o turnătorie de o societate comercială.
- Cel/Cea/Cei/Celetrei numere metalurgicepe un MTR care prezice efectiv performanța pe teren - și singurul număr pe care furnizorii preferă să-l trimită și care nu o face.
- O imagine clară alot pilotca poartă de program unde majoritatea relațiilor OEM se rup.
- Cel/Cea/Cei/Celematricea modurilor de defecțiunepentru potrivirea familiei de aliaje cu lucrarea pe care o desfășoară clientul dumneavoastră (nisip, rocă, minerit, demolări).
- Un simț funcțional altermene de livrare realiste, intervalele MOQ și cum să bugetezi un prim program OEM fără surprize.
Apelul telefonic care de obicei declanșează un program OEM
Acest tip de apel sosește de câteva ori pe lună, de la distribuitori și proprietari de mărci din Europa, cele două Americi și, din ce în ce mai mult, din Africa. Modelul este aproape întotdeauna același: un aranjament de distribuție a stocurilor s-a integrat discret în identitatea mărcii cumpărătorului și, la un moment dat, marca a absorbit o defecțiune de calitate care aparținea fabricii din amonte.
Un program OEM este răspunsul la această deviație, dar numai atunci când documentele contractuale, metalurgia și etapa pilot de producție sunt redactate corect. Restul acestui articol prezintă fiecare dintre aceste trei niveluri, în ordinea în care cumpărătorii le ating de obicei.
Cele cinci documente care dovedesc existența unei turnătorii de obiecte turnate
Dacă un furnizor trimite un catalog rafinat cu sute de coduri de piese compatibile și o listă de prețuri care se actualizează în fiecare vineri, aceasta este de obicei o companie comercială - nu o turnătorie. Companiile comerciale pot fi în continuare un canal bun pentru SKU-urile din stoc, dar nu pot derula singure un program OEM. Cele cinci documente de mai jos îi diferențiază pe cei doi înainte de a cheltui bani pe scule.
| Document | Ce trebuie verificat | Steagul Roșu |
|---|---|---|
| Certificat ISO 9001 | Emis către entitatea juridică menționată în comanda dumneavoastră, cu numărul certificatului și organismul emitent verificabile în baza de date a organismului de acreditare. | Un certificat cu un alt nume de companie sau unul al cărui domeniu de înregistrare exclude turnarea. |
| Exemplu MTR pe antet | Chimia, duritatea suprafeței, duritatea pe grosime, impactul (crestătura Charpy în V) și rezistența la tracțiune pe eșantionul real, nu pe unul generic. | Doar un singur număr mediu de duritate, fără date de traversare sau impact. |
| Diagrama fluxului procesului | Model, asamblare cu ceară, construire a carcasei, deparafinare, turnare, sablare, tratament termic, finisare, inspecție dimensională, MPI/UT - fiecare ca o etapă etichetată cu stația de lucru responsabilă. | O diagramă vagă cu săgeți și fără nume de stații de lucru sau echipamente. |
| Lista echipamentelor | Analizor de spectru, aparat de testare a impactului, aparat de testare universală a rezistenței, aparat de testare a durității (Rockwell C), MPI sau UT, plus cuptoare de tratament termic (bandă cu plasă pentru piese sub 10 kg, tunel pentru piese mai mari). | Lista se citește ca o broșură - fără numere de model, fără număr de instrumente, fără capacități ale cuptorului. |
| Acces de audit | Disponibilitate de a găzdui un audit virtual sau personal care să acopere turnătoria, laboratorul de metalurgie și zona de tratament termic. Accesul la audit nu ar trebui să necesite un angajament de comandă. | Furnizori care se opun auditurilor înainte de prima comandă sau care vă redirecționează către un birou de vânzări care nu este turnătoria. |
A noastrăprezentare generală a laboratorului metalurgictrece prin fiecare instrument pe care cumpărătorii doresc de obicei să-l vadă în timpul unui audit. Dacă un furnizor refuză sau se abate de la oricare dintre cele cinci documente de mai sus, renunțați la el înainte de a cheltui costul tiparului - deoarece tiparul este cel mai scump articol individual dintr-o primă comandă OEM și nu doriți ca acesta să locuiască la un furnizor care nu poate dovedi că va mai fi acolo anul viitor.
Vocabularul de metalurgie de care aveți nevoie înainte de primul apel
Cel mai important motiv pentru care programele se blochează în revizii nesfârșite de eșantioane este acela că cumpărătorul și furnizorul nu vorbesc aceeași limbă a metalurgiei.Turnare cu ceară pierdută—numită și turnare cu pereți speciali, același proces folosit timp de secole în turnarea artistică și acum standardizat în [industria modernă](https://en.wikipedia.org/wiki/Investment_casting)—este implicită pentru dinții excavatoarelor și încărcătoarelor frontale în intervalul 5–150 kg, deoarece surprinde geometria buzunarului care susține dispozitivul de reținere a știftului.Turnare în nisipeste rezervată pentru adaptoare mai mari, tije de ripper și carcase cu buze grele, unde costul sculelor depășește necesitatea detaliilor fine.
Vocabularul aliajelor contează la fel de mult ca vocabularul procesului. Majoritatea dinților cupei OEM se încadrează în patru familii de aliaje utilizate în mod comercial, fiecare dintre ele schimbând rezistența la uzură cu tenacitatea pentru un profil de sarcină diferit:
| Familial | Duritatea suprafeței (HRC) | Cea mai bună potrivire a sarcinii | Mod de defecțiune în caz de aplicare greșită |
|---|---|---|---|
| Oțel rezistent la uzură slab aliat (de exemplu, Z1 / Z11) | 46–50 | Construcții generale, teren nisipos sau pietros, material mixt | Uzură abrazivă prematură în roci dure |
| Îmbunătățit cu Cr-Mo (de exemplu, Z2 / Z12) | 48–52 | Rocă abrazivă mixtă pentru construcții și minerit, cu impact | Ciobirea marginilor dacă este utilizată la demolări puternic afectate |
| Variantă cu conținut ridicat de Cr (de exemplu, Z3 / Z13 / A9) | 50–55 | Minerit și excavare în rocă dură unde spargerea este rară | Ciobirea vârfului dintelui la impactul puternic |
| Variantă cu rezistență ridicată (de exemplu, Z4 / Z14 / Z10) | 44–48 | Aplicații cu impact puternic - demolare, smulgere, teren înghețat | Uzură mai rapidă în serviciul abraziv continuu |
Convenția de denumire a aliajelor utilizată în fabrica noastră respectă practica industriei europene GET, unde denumirile de grad Z sunt o prescurtare regională de etichetare pentru chimiile aliajelor brevetate pe care cumpărătorii le verifică în funcție de chimia din MTR, mai degrabă decât în funcție de un standard publicat. Pentru standardele de chimie a aliajelor publicate la nivel internațional,Referințe de calitate a oțelului AISIșiSistemul de grad de oțel SAEsunt verificările încrucișate practice pe care cumpărătorii și laboratoarele metalurgice le folosesc pentru a interpreta rapoartele chimice de la orice furnizor.
Intervalul de duritate 48–52 HRC este punctul ideal din punct de vedere practic pentru majoritatea dinților din construcții și minerit, deoarece oferă un echilibru între durata de viață și tenacitatea necesară pentru a rezista la impact. O duritate mai mare de 52 HRC schimbă de obicei tenacitatea cu durata de viață și începe să producă ciobiri la vârful dintelui pe teren stâncos. O duritate mai mică de 46 HRC accelerează uzura în serviciul abraziv continuu. Valoarea potrivită pentru programul dvs. depinde de activitatea mașinii clientului dvs. - nu de ceea ce arată cel mai bine pe un aparat de testare a durității.
Citirea unui MTR fără a fi păcălit
Raportul de testare a materialelor este punctul central în care programele trăiesc sau dispar și este cel în care majoritatea cumpărătorilor îl interpretează greșit. Trei numere prezic de fapt performanța pe teren, iar un număr pe care furnizorii îl trimit cu plăcere nu îl face.
Ce prezice performanța pe teren:
- Duritate superficială ȘI duritate pe grosime.O curbă de traversare de la suprafața de uzură la miez vă spune dacă tratamentul termic a fost corect pe întreaga secțiune, nu doar pe fața lustruită. O piesă turnată cu o duritate de 51 HRC la suprafață și 41 HRC la miez va arăta excelent la un test de suprafață și va ceda pe teren în câteva săptămâni.
- Impact Charpy cu crestătură în V la temperatura specificațiilor.Pentru dinții cupei utilizați în excavații pe vreme rece sau în lucrări de excavare în rocă, numărul de impact este diferența dintre un dinte care se uzează și unul care se fisurează. Căutați impactul la cea mai scăzută temperatură de funcționare pe care clientul o așteaptă, nu doar la temperatura camerei.
- Rezistența la tracțiune pe o bară de testare turnată separat, nu pe piesa în sine.Barele de testare turnate alături de piesă (turnate separat conform practicii în stil ASTM A370) reprezintă singura comparație validă între călduri. Numerele de tracțiune dintr-un cupon decupat dintr-o piesă finită sunt utile, dar nu sunt direct comparabile cu referința turnată separat.
Ceea ce nu prezice performanța pe teren:
- Un singur număr mediu de duritate dintr-o anumită locație a unei piese. Acest număr este potrivit pentru verificarea la fața locului a livrărilor primite, dar nu vă spune aproape nimic despre tratamentul termic al restului lotului.
- Limita de curgere singură, fără un indice de alungire. Un aliaj cu randament ridicat și alungire redusă poate fi „puternic” pe hârtie, dar fragil la impactul pe teren.
Dacă MTR-ul eșantionului furnizorului indică impactul doar la temperatura camerei și duritatea ca un singur număr, tratamentul termic aproape sigur nu a fost validat pentru profilul dumneavoastră de funcționare. Solicitați curba de traversare și impactul la temperatura reală de funcționare înainte de a aproba eșantionul.
Programele mor în lotul pilot
Majoritatea programelor OEM nu se epuizează în etapa de eșantionare. Eșantioanelor li se acordă de obicei atenția cuvenită, deoarece furnizorul știe că este interesat de cumpărător. Programele se epuizează în etapa pilot - prima serie de producție de 100-300 de bucăți care urmează aprobării eșantionului - deoarece cuptorul de tratament termic al furnizorului, întreținerea tiparelor și disciplina în ture sunt acum pentru prima dată sub presiune reală de producție.
Trei lucruri de cerut de la lotul pilot:
- MTR per serie, nu per program.Fiecare sarcină a cuptorului este o căldură separată și ar trebui să aibă propriul raport chimic, de duritate și de impact. Un singur MTR pentru întregul lot pilot nu este suficient.
- Inspecție dimensională pe un plan de eșantionare.Inspecție aleatorie a 10-30 de bucăți la 100 produse. Planul de eșantionare trebuie convenit în scris înainte de derularea proiectului pilot - nu negociat după o defecțiune.
- Gestionarea documentată a neconformităților.Ce face furnizorul dacă o piesă nu respectă specificațiile? O înlocuiește, o refac sau o acceptă cu concesii? Acest lucru trebuie să fie scris pe hârtie înainte de proiectul pilot, nu după ce containerul vrac este deja încărcat.
Un lot pilot curat — în care MTR-urile se potrivesc cu eșantionul, inspecția dimensională este reușită, iar gestionarea neconformităților este documentată — este singurul semnal fiabil că producția de masă va decurge fără probleme. Până la a treia comandă repetată pentru același program, timpii de livrare se comprimă, deoarece modelul este stabil, rețeta de tratament termic este blocată, iar echipa furnizorului are ritmul. Timpii de livrare pentru prima comandă ar trebui să includă întotdeauna o perioadă tampon, deoarece niciunul dintre aceste lucruri nu este încă garantat.
Potrivirea aliajului cu ceea ce face de fapt mașina clientului dumneavoastră
Cumpărătorii trimit de obicei o specificație generică („48–52 HRC, oțel slab aliat, turnat cu percuție”), deoarece este mai rapid decât să întrebi clientul ce sapă de fapt utilajele lor. Mai rapid la cererea de ofertă, mai lent pe teren. Matricea de mai jos este cea prin care le prezint clienților înainte de a bloca un aliaj. Alegeți rândul care corespunde lucrării dominante și aveți un aliaj care nu se va defecta prematur.
| Loc de muncă dominant | Abraziune | Impact | Familia de aliaje | Durata de viață așteptată la uzură (relativă) |
|---|---|---|---|---|
| Săparea de șanțuri în sol nisipos sau lut | Ridicat | Scăzut | Oțel de uzură slab aliat (Z1/Z11) la capătul superior al benzii | Referință de bază |
| Excavații generale pentru construcții (mixte) | Mediu | Mediu | Îmbunătățit cu Cr-Mo (Z2/Z12) | 1,3–1,6x valoarea inițială |
| Exploatare în carieră, rocă dură, abraziv | Foarte ridicat | Mediu | Variantă cu conținut ridicat de Cr (Z3/Z13/A9) | 1,8–2,5x valoarea inițială, dar cu risc de ciobire |
| Minerit (impact ridicat continuu) | Ridicat | Foarte ridicat | Îmbunătățit cu Cr-Mo (Z2/Z12) cu revenire dublă | 1,4–1,8x valoarea inițială, cu o rezistență mai bună la ciobituri |
| Demolare, ruptură, teren înghețat | Scăzut spre mediu | Extrem | Variantă cu rezistență ridicată (Z4/Z14/Z10) | 0,8–1,0x valoarea inițială, cu cea mai bună rezistență la rupere |
Coloana „durată de viață așteptată la uzură (relativă)” este tipul de date care necesită un ciclu de testare comparativ pentru a fi autoritar - iar singura modalitate de a obține acest lucru este de a colecta date privind uzura de la mașinile propriului client pe parcursul mai multor schimbări de dinți.Mecanisme de uzură abrazivădepind în mare măsură de mineralogia locală, așa că ceea ce funcționează într-o carieră s-ar putea să nu funcționeze în alta. Folosiți matricea pentru a restrânge alegerea aliajelor, apoi rulați o comparație controlată în locația cu cel mai defavorabil scenariu al clientului dvs. timp de cel puțin 200 de ore înainte de a bloca programul.
Bugetarea unui prim program OEM
Trei componente de cost, în ordinea mărimii, cu întrebările de pus înainte de semnarea ordinului de comandă.
- Costul modelului și al sculelor (o singură plată).Pentru turnarea cu ceară pierdută, așteptați-vă la un cost moderat al sculelor, amortizat pe parcursul programului. Întrebările pe care trebuie să le puneți: cine deține modelul fizic și intelectual dacă relația cu furnizorul se încheie și cum este stocat și întreținut modelul între comenzi? Modelele care nu sunt întreținute între comenzi sunt a doua cea mai frecventă cauză a defecțiunilor pe teren pe care le observăm, după abaterea datorată tratamentului termic.
- Preț unitar (per bucată, de obicei FOB Ningbo).Variază în funcție de greutate, aliaj, finisaj și cantitatea comandată. Întrebarea de pus este: include oferta MTR-urile per lot și la ce cost, dacă există? Unii furnizori includ MTR-urile în prețul unitar; alții percep taxe per certificat.
- Ambalare și branding (per bucată).Culoarea personalizată, sigla clientului și ambalajele personalizate adaugă un cost unitar modest, dar deblochează diferențierea mărcii care justifică în primul rând OEM-ul. Întrebarea pe care trebuie să o puneți: poate furnizorul să imprime sigla și culoarea dvs. să se potrivească cu o referință Pantone și care este MOQ pentru un Pantone personalizat?
Pentru o primă comandă de containere pentru un dinte tipic din seria J, cu o greutate cuprinsă între 10 și 20 kg, planificați să cheltuiți cea mai mare parte a bugetului pe piese și scule, ambalajul fiind un element mic, dar vizibil. Costul suplimentar al trecerii de la distribuția în stoc la un program OEM real este real, dar este de obicei recuperat în primele două cicluri de reaprovizionare, deoarece marca încetează să absoarbă defecțiunile de calitate din amonte.
Întrebări frecvente despre programele OEM pentru dinții cupei
Ce se schimbă în contract când trec de la un distribuitor de stoc la un furnizor OEM?
Trei lucruri se schimbă. Codul piesei devine al tău: furnizorul turnează conform desenului și mărcii tale, nu a codului SKU din catalogul lor. Specificațiile de calitate devin ale tale scrise: banda de duritate, tenacitatea la impact, rezistența la tracțiune și toleranța dimensională, toate aprobate pe mostrele de pre-producție. Cadența de raportare a furnizorului se schimbă în MTR-uri pe loturi și jurnale de inspecție dimensională.
Ce proces de turnare ar trebui să specific pentru dinții cupei excavatorului?
Turnarea cu ceară pierdută este metoda implicită pentru dinții excavatoarelor și încărcătoarelor frontale în intervalul 5–150 kg. Aceasta preia geometria buzunarului care susține dispozitivul de reținere a știftului, menține toleranțe dimensionale mai stricte conform ISO 8062 CT5-CT7 și produce o structură granulară mai uniformă care îmbunătățește durata de viață la oboseală. Turnarea în nisip este rezervată adaptoarelor mai mari, cozilor de scarificator și carcaselor cu buze grele.
Cum ar trebui să citesc numerele tratamentului termic pe un eșantion MTR?
Concentrați-vă pe trei numere: duritatea suprafeței și traversarea prin grosime (nu doar o medie), impactul cu crestătură Charpy în V la temperatura de funcționare și rezistența la tracțiune pe o bară de testare turnată separat. Un singur număr mediu de duritate nu prezice performanța pe teren.
Care este cantitatea minimă de bani (MOQ) tipică pentru o comandă OEM personalizată?
Pentru modelele în formă de stoc pe care cumpărătorul le deține deja, MOQ poate fi de câteva sute de bucăți per SKU. Pentru un model nou din desenul cumpărătorului, MOQ începe de obicei în intervalul de patru cifre per SKU pentru a amortiza costul modelului. Programele personalizate mai mari care acoperă o întreagă familie de produse se execută în cantități contairate.
Ce timp de livrare ar trebui să planific pentru o primă comandă OEM?
30–45 de zile de la aprobarea desenului până la primul articol, 20–30 de zile de la aprobarea mostrei până la lotul pilot, 25–35 de zile de la aprobarea pilot până la primul lot. O comandă de containere GP de 20′ este procesată în 30–40 de zile franco fabrică. Adăugați un interval de timp de 30% pentru primele comenzi.
Ce documente dovedesc că programul este real și nu doar tranzacționare?
Cinci: un certificat ISO 9001 pentru entitatea juridică contractantă, un exemplu de MTR cu informații complete despre chimie/duritate/impact/tractiune, o diagramă de flux a procesului cu stații de lucru denumite, o listă de echipamente care denumește instrumentele de laborator și cuptoarele de tratament termic și acces de audit (virtual sau personal) la turnătorie și la laborator.
Care este modul tipic de eșec în programele OEM gestionate prost?
Cea mai frecventă defecțiune este tratamentul termic inconsistent - o turnare care testează 51 HRC pe o serie și 47 HRC pe următoarea, uzuri la rate diferite pe teren. A doua este abaterea de la model: mici modificări geometrice de la modele prost întreținute care trec inspecția dimensională, dar modifică profilul de uzură. Ambele sunt detectate de un lot pilot disciplinat și de teste MTR pe loturi.
Colaborarea cu Join Machinery în cadrul programului dumneavoastră OEM
Join Machinery derulează programe GET OEM pentru proprietari de mărci, dealeri și importatori europeni și americani de peste 16 ani. Gama noastră de piese turnate acoperă seriile Caterpillar J și K, Volvo, ESCO Super V, Komatsu Kmax, Doosan, JCB, UNI-Z și multe altele, cu greutăți de la 0,1 kg la 150 kg. Fiecare program trece prin aceeași etapă internă: revizuirea desenelor, aprobarea mostrelor cu MTR-uri complete, un lot pilot de 100-300 de bucăți, apoi producția de masă cu inspecție și raportare per căldură.
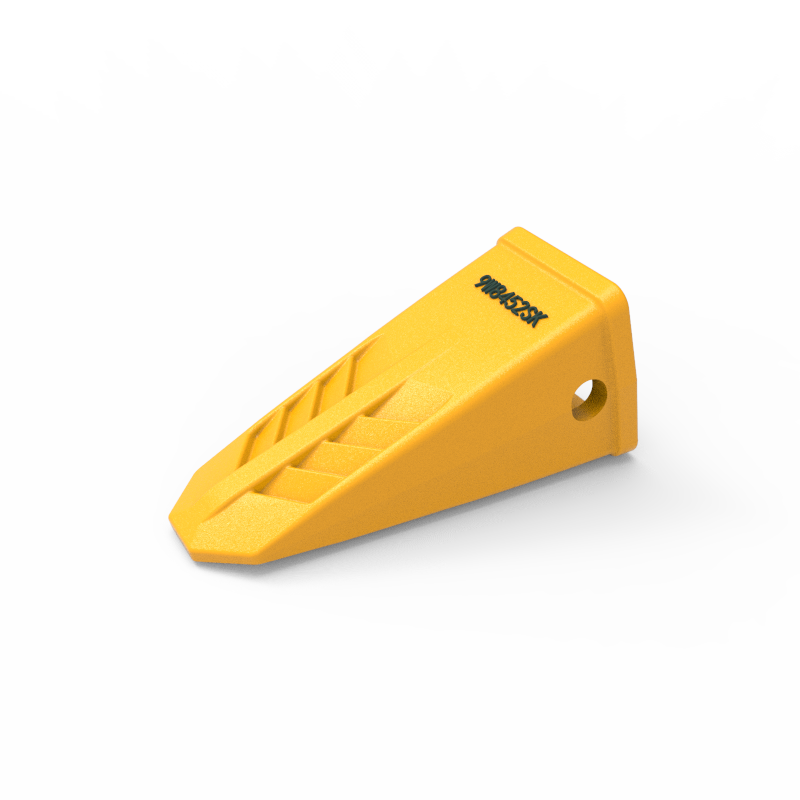
Dacă evaluați furnizorii OEM de dinți de cupă pentru un program nou sau înlocuiți unul existent a cărui calitate a scăzut, echipa noastră vă poate revizui desenele, vă poate propune aliajul și procesul de turnare și vă poate oferi o ofertă scrisă cu costul modelului și timpul de livrare.obțineți catalogul de produse cu piese de uzurăsau pentru a începe o conversație tehnică despre un anumit număr de piesă, cum ar fi9W8452SK Dinți de cupă Caterpillar J460, contactați-ne și vă vom răspunde în termen de o zi lucrătoare.
Înlocuirea unui OEM care se dezactivează? Sau construirea unuia de la zero?
Trimiteți-ne desenul dumneavoastră, profilul de lucru al clientului și volumul anual țintă. Vă vom răspunde cu disponibilitatea mostrelor, o ofertă scrisă și o prezentare generală a laboratorului de metalurgie.
Xin Jack a condus programe de turnare OEM pentru proprietari, dealeri și importatori de mărci GET europeni și americani timp de peste 16 ani. El se ocupă de partea tehnică și comercială a programelor personalizate - de la revizuirea desenelor, până la lotul pilot, aprobarea mostrelor și producția de masă - pentru piese compatibile Caterpillar, ESCO, Komatsu, Volvo, JCB, Doosan și UNI-Z.
Data publicării: 10 septembrie 2026